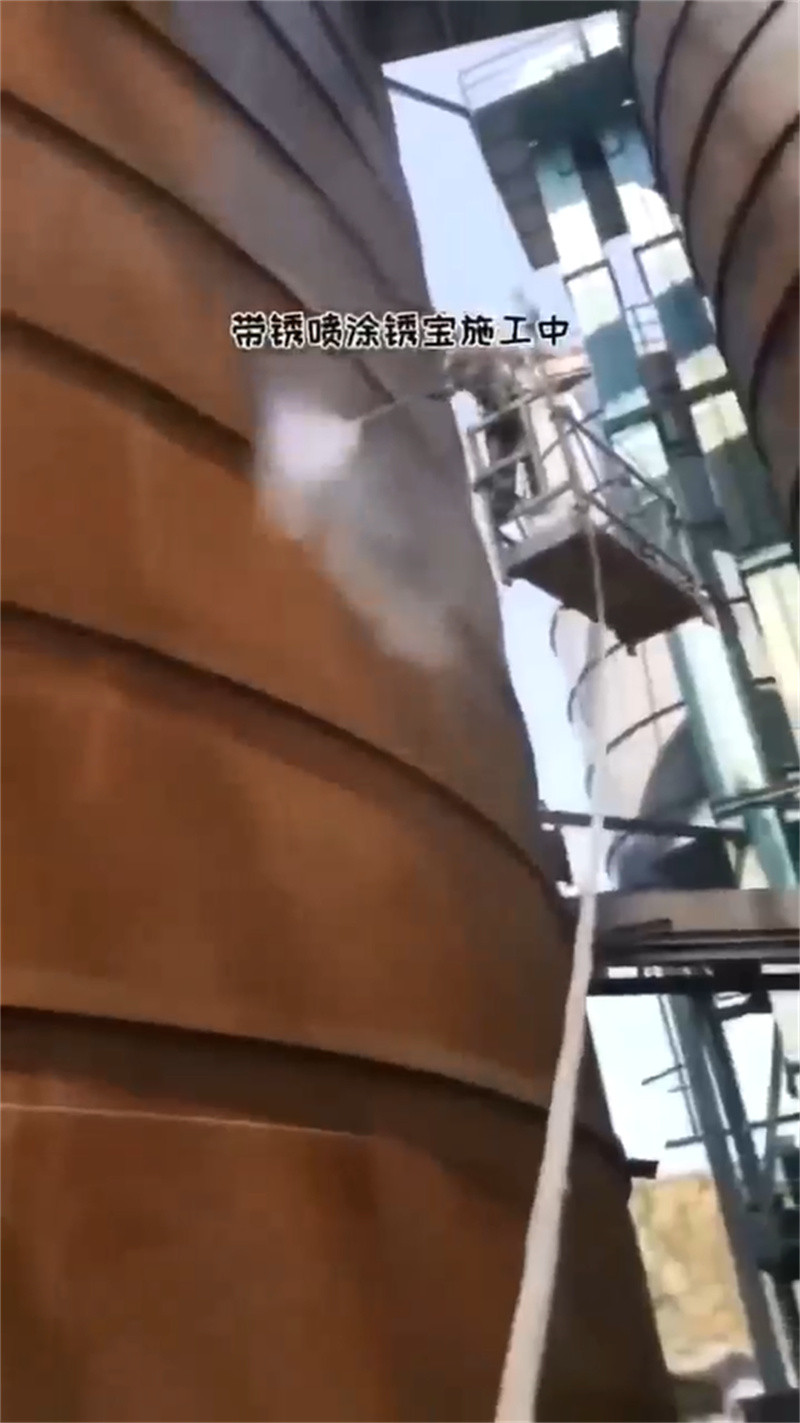
西藏自治区林芝地区除锈酸洗剂
产品详情 更新时间:2026-05-27 品牌:其他 型号:SQ1026 类型:高效型清洗剂 外观形态:液体 工作温度:低温型20℃~70℃ 包装规格:30 适用范围:金属表面 pH值:中性 洗油率:95% 残油量:3% 钢材表面的锈蚀度和清洁度可按《涂装前钢材表面被腐蚀等级和除锈等级》GB。钢材表面的锈蚀度:系指轧制
200.00
库存 999
- 品牌:其他
- 型号:SQ1026
- 类型:高效型清洗剂
- 外观形态:液体
- 工作温度:低温型20℃~70℃
- 包装规格:30
- 适用范围:金属表面
- pH值:中性
- 洗油率:95%
- 残油量:3%
钢材表面的锈蚀度和清洁度可按《涂装前钢材表面被腐蚀等级和除锈等级》GB。钢材表面的锈蚀度:系指轧制钢板表面被腐蚀的程度,分A、B、C、D四个等级,D级不得使用。表1钢材表面的锈蚀度钢材表面完全被紧密的轧制氧化皮覆盖,几乎没有腐蚀。B级钢材表面已开始发生腐蚀,部分轧制氧化皮已经剥落。C级钢材表面已大量生锈,轧制氧化皮已因锈蚀而剥落,并有少量点蚀。D级钢材表面已全部生锈,轧制氧化皮已全部脱落,并普遍发生点蚀。钢材表面的清洁度,系指通过机械、手工、火焰等,去除钢材表面锈、脏物和表面附着物程度。
除锈剂常见的成分主要包括以下几类:酸类:如盐酸、硫酸、硝酸和磷酸等。这些酸能够与金属表面的氧化物发生反应,从而去除锈迹。有机酸:如柠檬酸、酒石酸、苹果酸、绿原酸、草酸、苯甲酸、水杨酸、咖啡酸等。它们有助于除锈过程,并可以防止金属表面再次生锈。碱性物质:如NaOH和氢氧化钾等,能够与金属表面的锈迹反应,去除锈层。螯合剂:用于去除金属表面的铁锈和氧化皮。表面活性剂、渗透剂、促进剂:这些成分有助于除锈剂更好地渗透到金属表面的锈层中,加速除锈过程。氯化钠:可以加速除锈剂与金属表面锈迹的反应。甲基丙烯酸、聚合氧化铝:这些成分能够在除锈后形成保护膜,防止新的锈蚀形成。三已醇胺:用于中和除锈剂中的酸性物质,降低对金属的腐蚀作用。除锈剂中还可能含有一些添加剂,如乌洛托品、十二烷基苯磺酸钠、硫酸锌等,以增强除锈效果或改善除锈剂的性能。在使用除锈剂时,建议仔细阅读产品说明,了解其成分和使用方法,确保安全和有效使用。同时,对于某些特殊材料或敏感表面,建议先近行小范围测试,以确保除锈剂不会对其产生不良影响。
如有需求,请致电咨询!
联系人:马经理
联系方式:点击查看手机,同V
一、除锈方案确定后,磨料可选河砂、石英砂或二者混合。在岗南水库除险加固中,经预喷比较,将石英砂和河砂按1∶1掺和使用除锈效果好。工具控制喷砂操作时,空压机气压为6.0×10⁵~6.5×10⁵Pa,气压变幅为0.5×10⁵~1.0×10⁵Pa。一般砂桶气压为4.5×10⁵~5.5×10⁵Pa,不得小于4.0×10⁵Pa。喷砂前应检查压力容器的生产厂家持有有关部门颁发的生产许可证、喷砂工佩戴的防护工具、安全带(绳)和供氧装置安全可靠,以及喷嘴磨损情况,当孔口直径增大25%时宜更换喷嘴。控制鉴于金属结构喷砂除锈为露天作业,施工时除应注意防尘和保护,还必须每日检测施工现场温度、湿度和金属表面的温度,计算当日,做好施工记录。当空气相对湿度大于85%、金属表面温度低于以上3℃时不得施工。工艺控制喷砂用的压缩空气必须经冷却装置及油水分离器处理,以保证干燥、无油;油水分离器必须定期清理。喷嘴到基体钢材表面距离以100~300mm为宜,喷砂前对非喷砂部位应遮蔽保护。方向与基体钢材表面法线夹角以15°~30°为宜。
二、除锈剂在使用过程中需要注意安全防护措施。除锈剂所释放出的气体易燃,应远离高温、火花、火焰以及产生静电的场所。应在通风良好的环境下使用的,不用时保持容器密闭,避免儿童和皮肤、眼睛接触以及吸入。
三、金属清洗抛光剂广泛应用于汽车制造、航空航天、机械制造、五金加工等多个领域。在汽车制造中,它用于清洗和抛光车身部件;在机械制造中,它用于处理机床导轨、齿轮等部件的表面;在五金加工中,它用于去除金属表面的划痕和氧化层等。
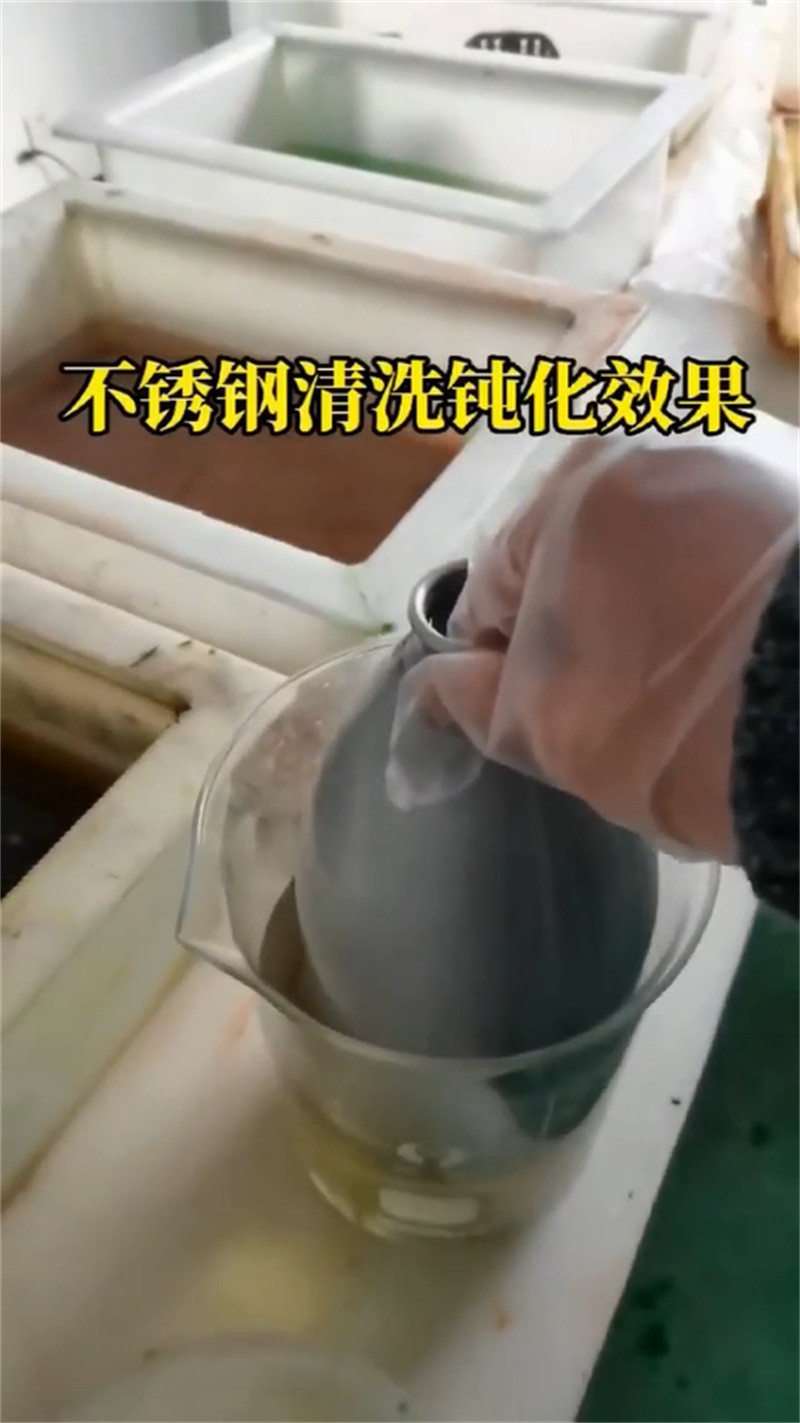
当设计对涂装厚度无明确规定时,应按照合同约定执行,如果没有约定则按照工艺文件执行,一般宜涂2~3遍,干膜厚度为70~100μm。每遍涂层干漆膜厚度允许偏差为~5μm。对于涂件清理后的表面和已涂装好的任何表面,应防止灰尘、水滴、油脂、焊接或其他脏物粘俯在其上面。涂覆应尽可能在室内进行,并应在清洁和干燥中。相对湿度>85%,构件面表温度低于加3℃,露天作业涂覆时出现雨、雪、霜,温度在5℃以下或38℃以上时均应停止作业。涂件涂覆时,应检查基层表面。如不符合应停止作业。涂后4小时内严防雨淋。当使用无气喷涂时,风力超过5级不宜喷涂。各种涂料必须具备产品合格证书和混合涂料的配料说明书。因存放过久,超过使用期的涂料,应取样进行检测;检测项目按产品的规定或设计部门要求。
钢材表面均匀布置抛丸形成的抛射凹痕,抗滑的系数要达到0.35~0.45之间。Sa2.5:非常彻底的或者抛丸除锈。钢材的表面应该无可见的油脂、污垢、氧化皮、铁锈和油漆等附着物,任何的残留痕迹、该仅是点状或者条状的轻微色。钢材表面均匀布置抛丸后形成的抛射凹痕,抗滑系数应在0.45~0.5之间。钢材的表面非常洁净的或者抛射除锈。钢材表面应无可见得油脂、污垢、氧化皮、铁锈和油漆等附着物,并且该钢材的表面应显示均匀的金属光泽。
欢迎咨询洽谈!!合作共赢!!