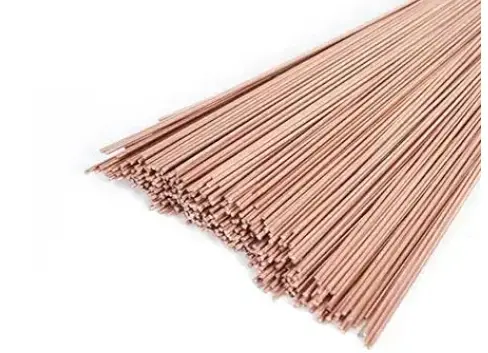
T107紫铜焊条 ECu纯铜焊条导电导热铜排焊接专用焊材
💬 价格请咨询商家 此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。 T107紫铜焊条 ECu纯铜焊条导电导热铜排焊接专用焊材 T107紫铜焊条对应国标型号ECu纯铜焊条,是一款低氢型药皮、高纯度紫铜焊芯专用电焊条,专为紫铜构件焊接量身定制。该焊条保留纯铜优异的导电、导热物理性能,焊缝致密
0.01
库存 999
💬 价格请咨询商家
此商品商家未公示具体价格,页面显示的为占位价格,请通过下方联系电话向商家询价。
T107紫铜焊条 ECu纯铜焊条导电导热铜排焊接专用焊材
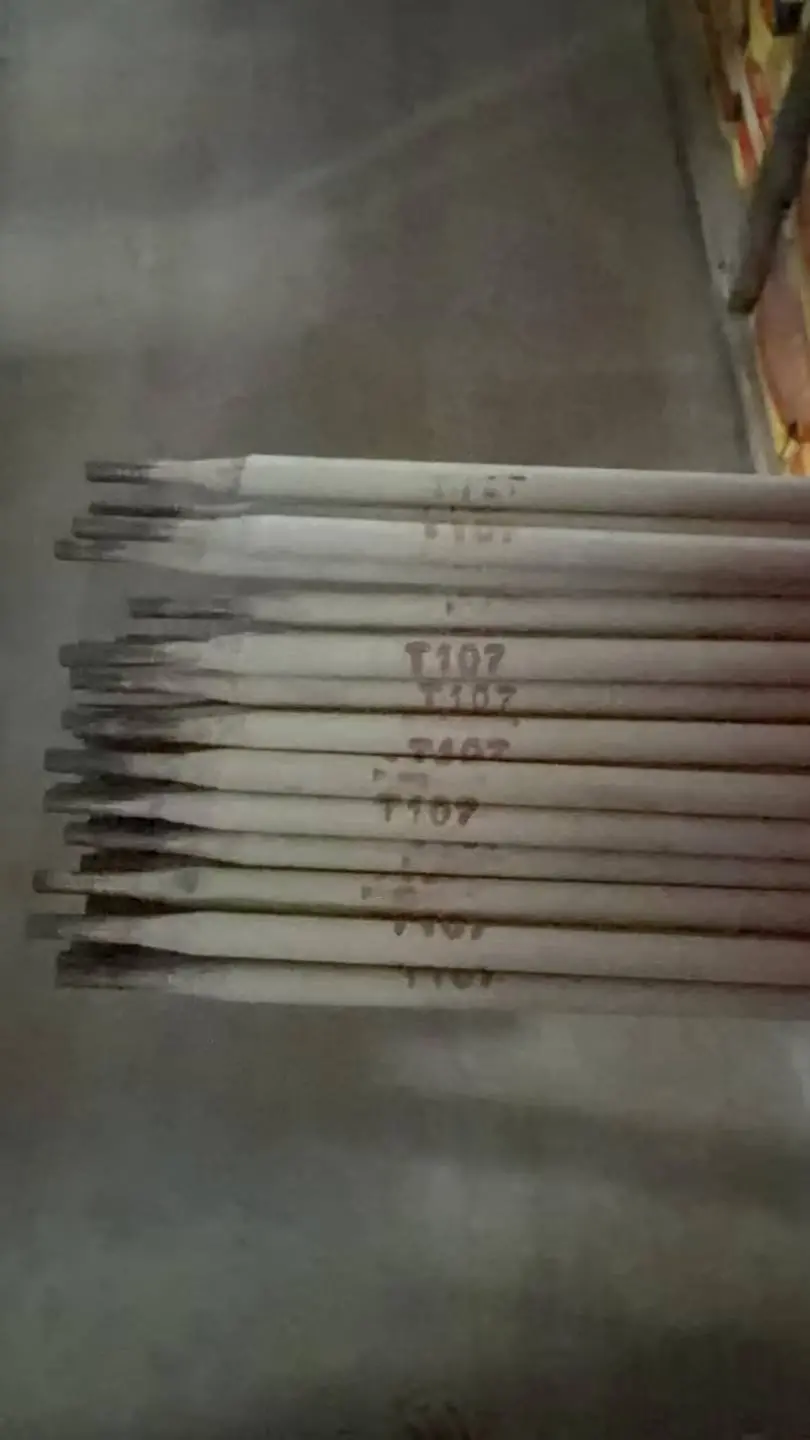
T107紫铜焊条对应国标型号ECu纯铜焊条,是一款低氢型药皮、高纯度紫铜焊芯专用电焊条,专为紫铜构件焊接量身定制。该焊条保留纯铜优异的导电、导热物理性能,焊缝致密纯净、电阻率低、热传导性佳,具备出色的耐大气、耐海水腐蚀能力,完美解决普通焊材焊接铜件后导电差、易氧化、易腐蚀、热阻大等行业痛点,是工业导电铜排、铜换热设备、船舶铜管道焊接的核心专用焊材。邢台市余光焊接材料有限公司专业供应zhengpinT107紫铜焊条,材质纯正、导电性能稳定、现货规格齐全,为各类紫铜工业焊接工程提供高品质焊材保障与技术支持。
一、产品简介与执行标准
T107纯铜焊条严格遵循GB/T 3670国家标准、AWS ECu美标规范生产,采用高纯度紫铜焊芯搭配优化低氢型药皮配方,区别于铜合金焊条,焊芯无合金掺杂,Zui大程度还原纯铜母材物理特性。产品焊接工艺性能稳定,jinxian直流反接施焊,电弧柔和集中、飞溅小、熔深均匀、脱渣顺畅,焊道平整光洁,成型规整无夹渣缺陷,适配紫铜厚板、铜排、管道、换热器等各类工业铜构件焊接与缺陷修复。
作为工业通用纯铜专用焊条,T107焊条核心优势为物理性能同源、耐蚀性优异,焊后焊缝导电导热性能与紫铜母材高度贴合,不会出现焊接接头电阻激增、散热受阻问题,杜绝铜件焊接常见的氧化发黑、疏松气孔、焊缝脆化等缺陷,适配电力、船舶、化工、制冷等多领域严苛工况。
二、熔敷金属核心化学成分
T107紫铜焊条采用超高纯纯铜配比,严控杂质元素,保障焊缝jizhi的导电导热与耐腐蚀性能,熔敷金属主要化学成分(质量分数):铜(Cu)≥99.0%、硅(Si)≤0.50%、锰(Mn)≤0.50%,磷、铅、铁、铝、镍、锌等有害杂质严格超低管控,从材质根源保证焊缝纯净度。
超高纯铜基体无合金阻隔,可完美传导电流与热量,避免焊接接头出现能耗损耗、散热不畅问题;微量脱氧元素加持,有效抑制焊接过程铜材氧化,提升焊缝致密性与结合强度,让焊缝兼具高导电性、高导热性与高耐蚀性,完全满足工业铜构件长期稳定服役需求。
三、核心性能优势
1、超高导电导热,适配电力核心工况:纯铜熔敷金属物理性能优异,焊缝电阻率极低、热传导效率高,焊接铜排、导电连接件后无电能损耗、无积热隐患,完全适配电力输配电、电气设备导电结构焊接,是电力铜构件专用核心焊材。
2、耐海水耐大气腐蚀,工况适配广:焊缝组织致密稳定,具备jijia的抗大气氧化、抗海水腐蚀、抗潮湿介质腐蚀能力,可长期耐受海洋盐雾、工业潮湿、户外暴晒等复杂工况,有效杜绝铜焊缝生锈、腐蚀渗漏问题,大幅延长设备使用寿命。
3、焊接成型优质,缺陷率极低:低氢药皮配方脱氧彻底,焊接飞溅小、熔池稳定、脱渣轻松,焊道平整细腻,无疏松、无气孔、无夹渣微观缺陷,焊缝结合紧密、强度均匀,探伤合格率高,适配工业高标准验收要求。
4、力学性能稳定可靠:焊后焊缝抗拉强度≥170MPa,断后伸长率≥20%,塑性韧性均衡出色,抗震动、抗轻击性能良好,可适配铜排、管道等长期受力、震动工况,不易开裂变形。
5、多功能焊接适配性强:不仅可用于纯紫铜构件对接补焊,还可用于碳钢构件耐海水腐蚀堆焊修复,一材多用,适配多场景工业施工需求。
四、适配母材与核心应用场景
适配母材:主要用于T1、T2、T3纯紫铜板材、铜排、铜棒、铜管、铜铸件的拼接与缺陷修复,适配各类工业纯铜构件焊接;可用于碳钢零部件耐海水腐蚀表面堆焊,不适用于含氧铜、电解铜材质焊接。
核心应用领域:广泛应用于电力电气、船舶制造、化工制冷、水处理设备、重工机械等行业。主打导电铜排焊接、紫铜换热器焊接、船舶海水导管焊接、工业紫铜管道拼接、碳钢耐蚀堆焊,是电力输配设备、海洋工况铜构件、制冷换热设备焊接维修的专用焊材。
五、标准化焊接工艺与施工注意事项
1、焊条烘干处理:T107紫铜焊条使用前需200℃–250℃烘干保温60分钟,随烘随用,杜绝焊条受潮,防止焊缝产生气孔、氧化缺陷,保障导电性能与焊缝致密性。
2、焊接电源要求:jinxian直流反接施焊,禁止交流焊接,直流反接电弧集中稳定、脱氧效果好,可有效减少铜材氧化,保证焊缝导电导热性能稳定。
3、母材预热(核心关键):紫铜导热极快,施焊前必须对母材400℃–600℃充分预热,弥补散热过快问题,避免未熔合、焊缝裂纹、成型不良等缺陷,厚板构件需均匀整体预热。
4、精准施焊规范:采用短弧、快速直线运条工艺,减少焊缝高温停留时间,降低铜材氧化概率;严控焊接热输入,避免晶粒粗大、材质软化,多层焊接需逐层清渣,保证层间融合紧密。
5、焊前焊后处理:焊前彻底清除坡口及周边油污、氧化皮、水分、杂质;焊后自然缓冷即可,无需热处理,冷却后可轻微打磨焊缝,去除表面氧化层,还原纯净铜质外观与导电性能。
六、常用焊接电流参数
Φ2.5mm:平焊60–90A;Φ3.2mm:平焊90–130A;Φ4.0mm:平焊130–180A。全程直流反接、短弧快速施焊,参数稳定可控,成型均匀美观,可Zui大化保留焊缝导电导热与耐腐蚀核心性能。
七、产品规格与厂家供货优势
邢台市余光焊接材料有限公司主营T107紫铜焊条 ECu纯铜焊条导电导热铜排焊接专用焊材,常备φ2.5mm、φ3.2mm、φ4.0mm全规格工业常用型号,现货库存充足。可满足电力铜排批量焊接、船舶管道检修、换热设备维修、碳钢耐蚀堆焊等各类施工需求,支持零散采购与工程大批量订货,全国快速发货。
厂家直供无中间商,所有T107紫铜焊条严格按照国标标准生产,纯铜焊芯纯度高、药皮配方稳定、导电导热性能达标、耐腐蚀效果优异。可提供产品合格证、材质检测报告、专属焊接工艺指导等一站式配套服务,是工业紫铜构件焊接、耐蚀堆焊工程的靠谱供应商。