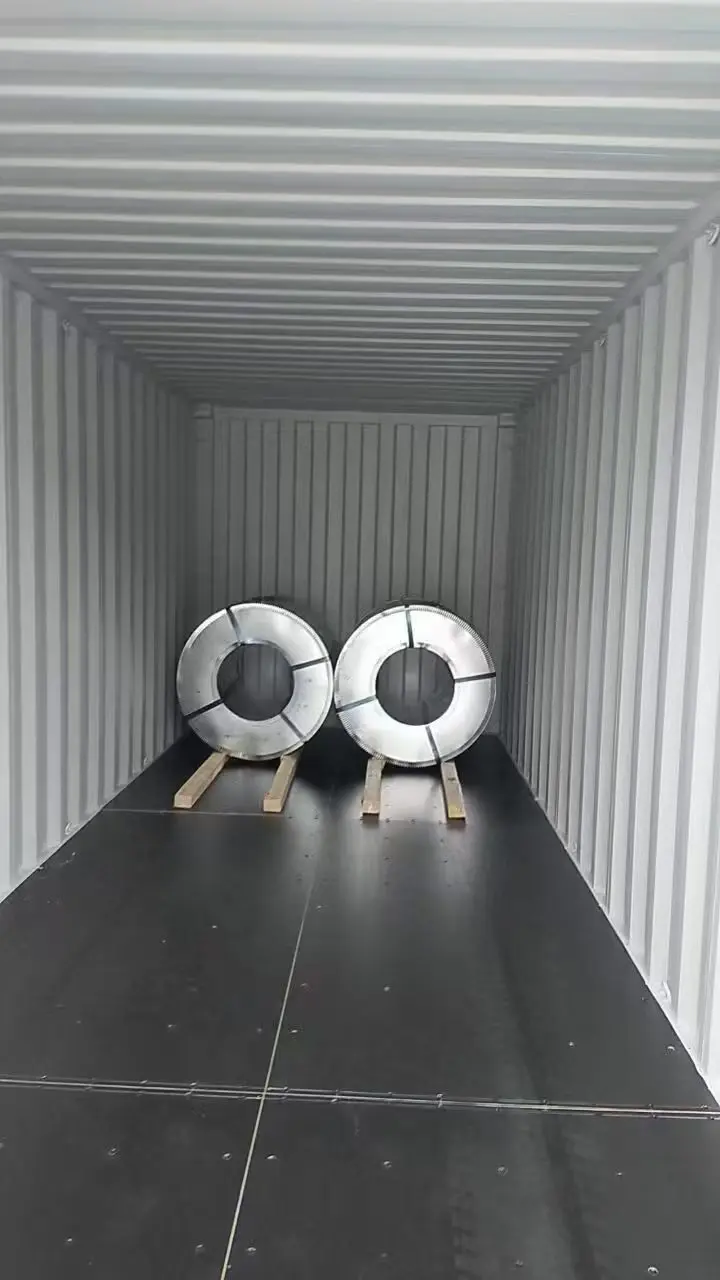
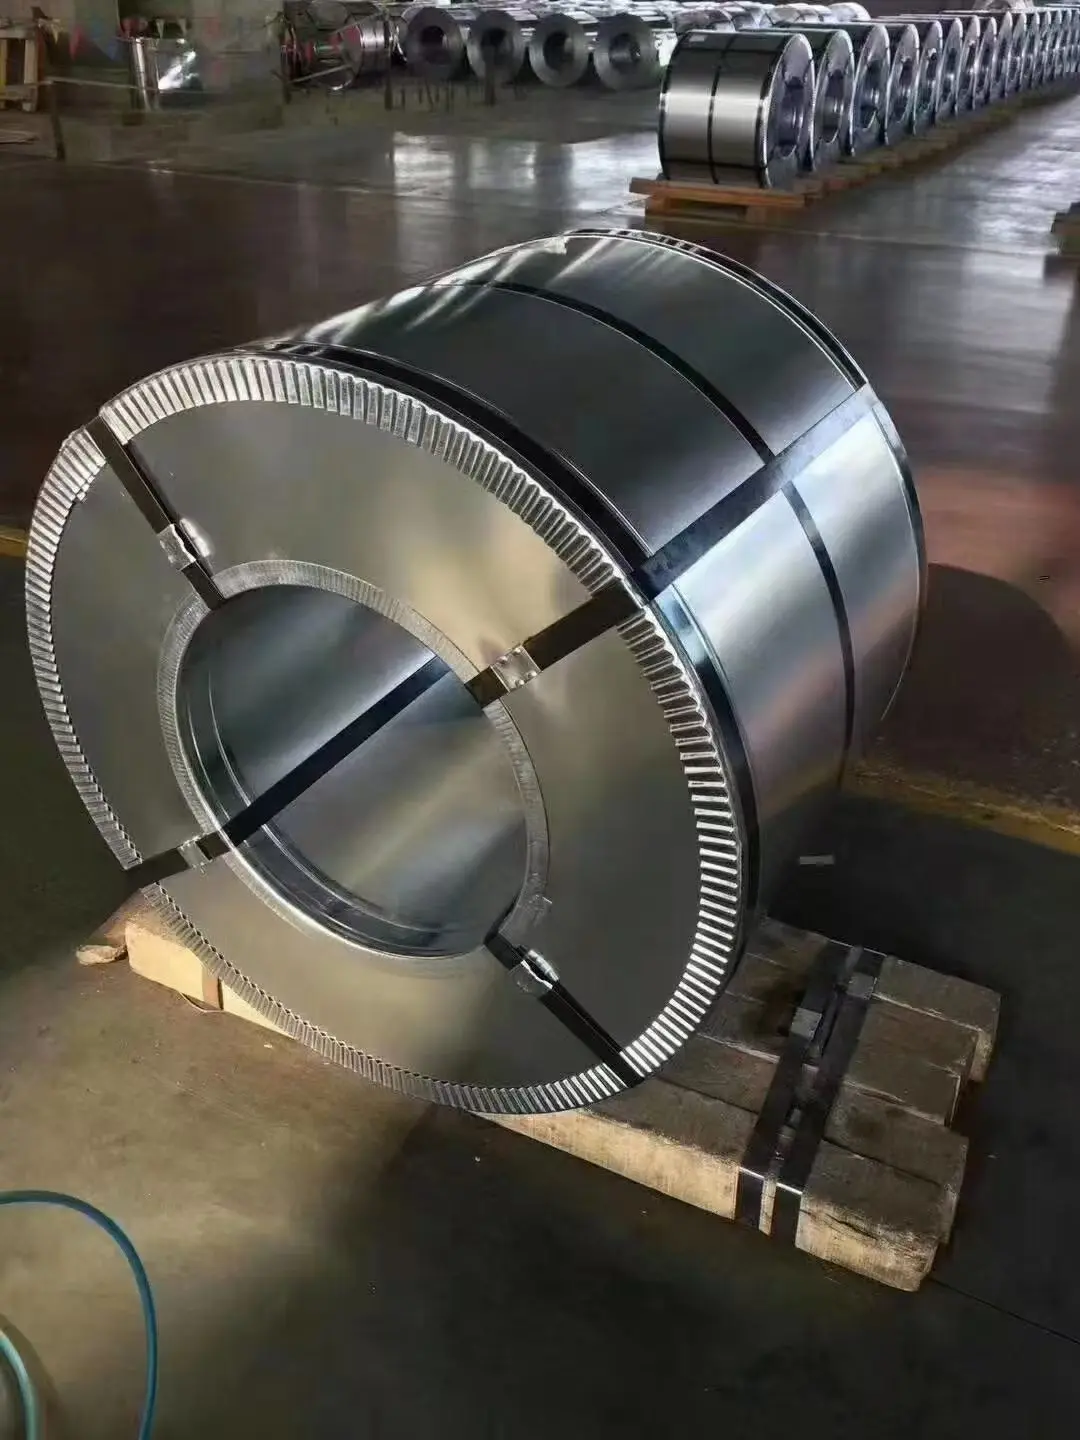
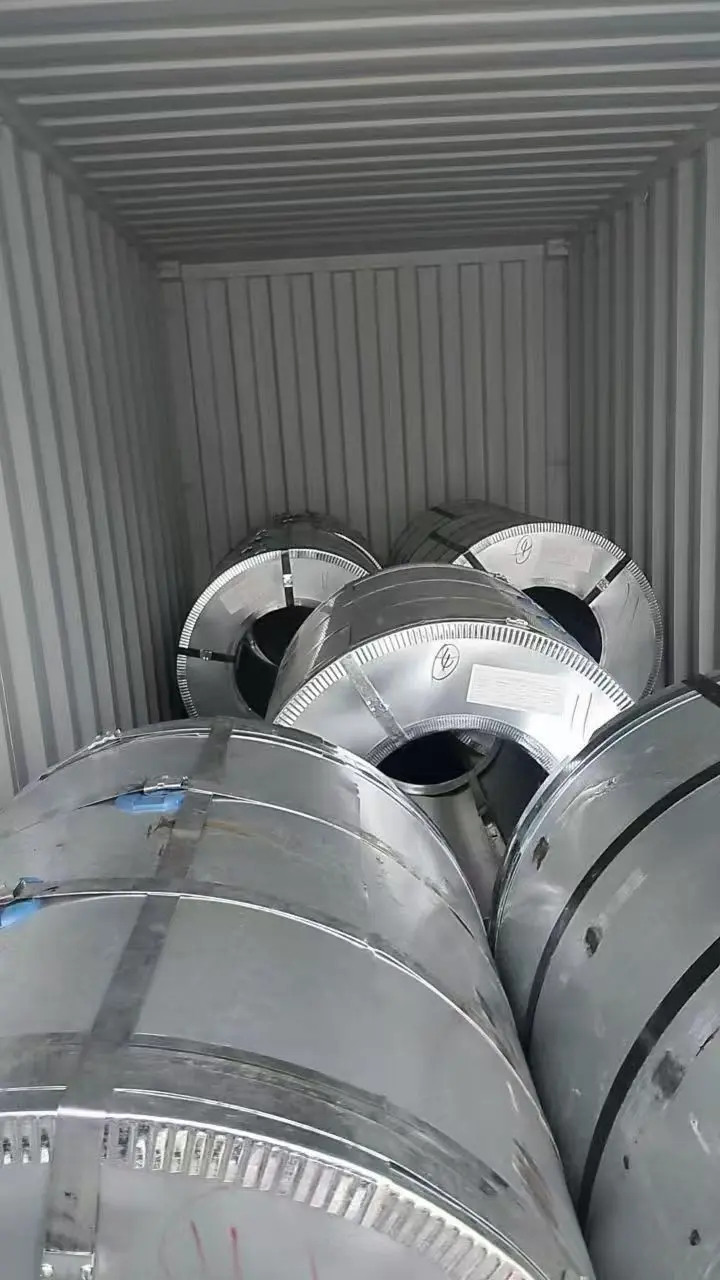
成都 L T-2 精密冲压镀锡板卷 公差严格 | 电镀锡+矫平
品牌 山东熠烁金属 产品名称 无缝钢管 螺纹管 镀烙光轴 精密管等 产品表面描述 镀锌 镀烙 防锈 光滑无毛刺 用途范围 输送流体、制造机械结构件、锅炉管道、液压支柱等 材质 20#,45#,40Cr, 20CrMnTi,Q345B,D,E,20CrMO等 外径 (OD) 6mm ~ 108mm 内径 (ID) 4mm
10.00
库存 999
材质与规格:成都制造的精密度量
成都,这座以精密制造与工业韧性著称的城市,为L T-2精密冲压镀锡板卷赋予了独特的品质基因。该产品并非通用板材,而是针对高精度冲压工艺开发的专用材料。其核心厚度区间锁定在0.14~0.50mm,这意味着每一微米的偏差都可能影响下游模具的合模精度与产品良率。在这套厚度体系下,我们严格控制同板差,确保0.14mm极薄料在高速冲压时不会因局部应力集中导致破裂,而0.50mm规格则提供了足够的结构刚性,适用于需要承力的冲压件。
镀锡量设定为0.5g/m²至11.2g/m²,这个跨度覆盖了从防锈轻涂敷到高耐蚀重镀的全场景需求。0.5g/m²适用于电子元件内部屏蔽件,只需基础抗氧化;而11.2g/m²则常被用于食品级接触件或需要长时间储存的精密部件,锡层厚度直接决定了抗硫化物与有机酸腐蚀的能力。表面处理提供四种纹理选择:光亮面适用于需要反射效果的装饰性冲压件;石纹面能有效减少冲压过程中的摩擦划痕;银光面在电子元件中兼顾导电性与美观度;无光面则用于需要避免反光干扰的光学仪器内部件。硬度等级从T50到T70,对应不同冲压延展性需求——T50更软,适合深拉伸成型;T70更硬,适合需要保持形状弹性的卡扣类零件。
尺寸规格限定在600~1050mm,这一宽度区间并非随意设定。600mm窄卷适合小批量、多品种的精密冲压生产线,减少材料浪费;而1050mm宽卷则匹配大型自动化连续冲压线,能够一次性冲制多个排样,提升原材料利用率。每一种规格参数都是经过力学计算与冲压模拟后的Zui优解,而不是简单的库存尺寸。
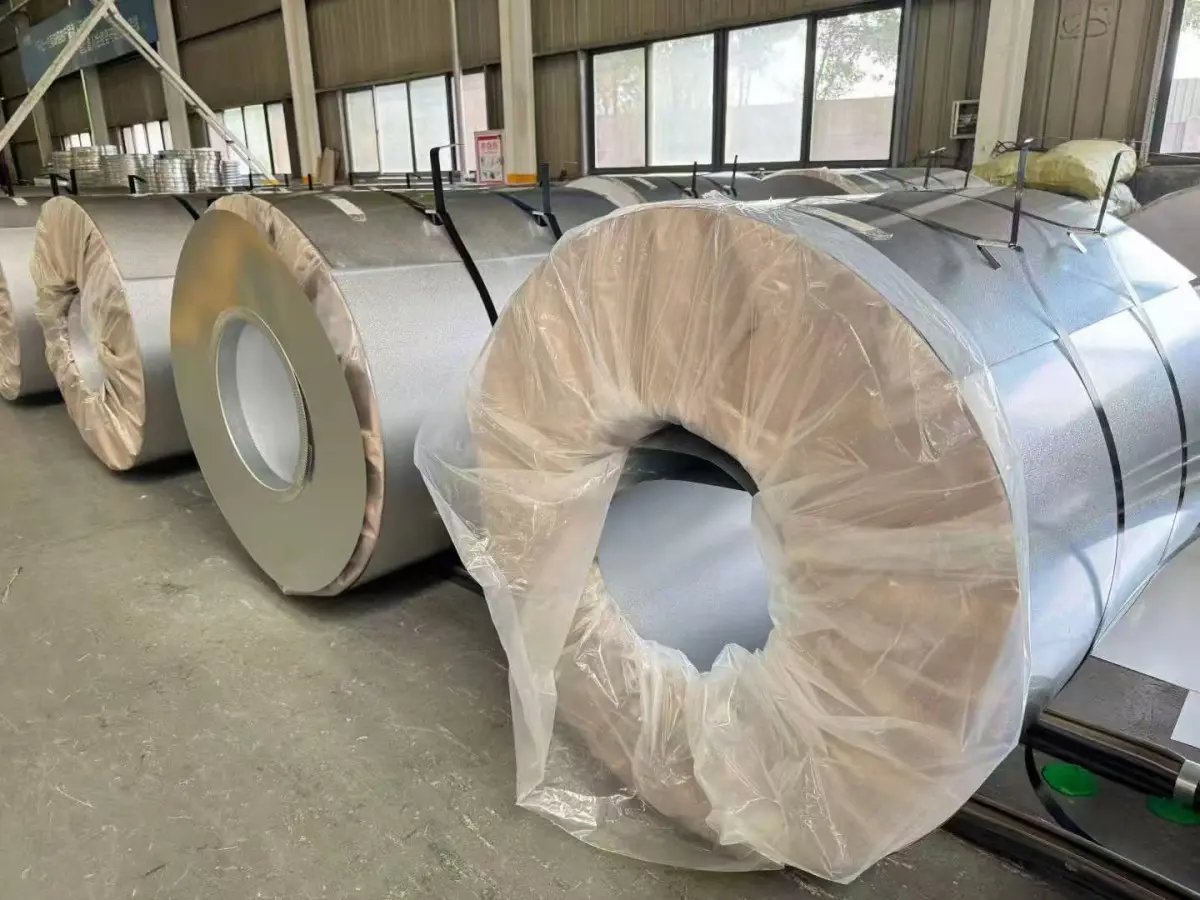
工艺链路:电镀锡与矫平的协同控制
与传统热浸镀锡不同,L T-2采用电镀锡工艺,其核心优势在于锡层厚度可达到精密冲压所需的微米级均匀性。电镀过程中,电流密度在板面各点的分布误差被控制在极小范围内,这使得0.5g/m²的极薄镀层也能实现无针孔覆盖,而11.2g/m²的重镀层则不会出现边缘增厚导致的板面弯曲。电镀液配方经过针对性调整,锡离子沉积速率与基材表面活性匹配,避免产生氢脆风险——这对0.14mm极薄料的冲压寿命至关重要。
冲压用板卷对平整度的要求远高于建筑用板。基材在冷轧后必然存在残余内应力,这些应力在电镀流程中会因热效应与镀层应力叠加而进一步扩大。我们的矫平工序采用多辊矫直机与拉伸矫直的组合工艺:第一段通过交错布置的矫直辊对板卷进行连续弯曲,消除宏观波浪弯;第二段施加张力,在材料弹性极限内拉伸,消除微观残余应力。经过这yiliu程,板卷的镰刀弯与横向翘曲度被压缩到冲压模具能够稳定咬入的范围内。对于T70这类高硬度材料,矫平参数需要单独设定,因为其屈服强度更高,回弹倾向更明显,常规矫平参数无法有效锁定板形。
冲压适应性测试是出厂前的Zui后一环。我们抽取每批次板卷,在标准冲压模具上模拟冲裁、弯曲、拉伸三种典型工况,测量冲裁断面的光亮带比例、弯曲回弹角、拉伸减薄率。只有通过这三项测试的批次才能标注为L T-2。这一过程确保了镀锡层在冲压变形中不会脱落,基材不会因加工硬化而产生微裂纹。
应用场景:从电子元件到精密结构件
厚度0.14~0.50mm的区间,决定了L T-2主要服务于薄板精密冲压领域。0.14mm规格配合T50软硬度,适合制作微型电池连接片、电容器外壳、传感器弹片——这些部件要求材料在万次弯曲后依然保持弹性,且镀锡层必须保证低接触电阻。0.30mm左右厚度与T60硬度组合,常用于汽车继电器骨架、电磁阀阀芯套、高频变压器屏蔽罩,需要兼顾冲压精度与机械强度。0.50mm厚度配合T70硬度,则适用于精密电机定子叠片、打印机导轨组件,这些零件在冲压后几乎不再进行二次加工,板卷的尺寸稳定性直接决定Zui终装配精度。
表面纹理的选择与后端工艺紧密相关。光亮面在后续镀金或镀银线路上能提供更均匀的基底,减少镀层结合力差异;石纹面在冲压后无需额外涂抹防划伤油即可直接装配,节省工序;无光面在某些光学检测设备中能避免反光导致的传感器误判。镀锡量需要根据环境暴露条件匹配:0.5g/m²适用于密封在电子设备内部、只有微量湿气的环境;11.2g/m²则适用于需要经历盐雾测试或高温高湿储存的户外电子模块。
尺寸规格600~1050mm并非单纯为了满足不同宽度需求。精密冲压企业通常采用送料机搭配模具,板卷宽度越接近模具送料宽度,边角料比例越低。1050mm宽卷能够排布出更多冲压件,计算材料利用率时,宽幅卷的排样自由度更高,可降低综合生产成本。但窄幅卷在频繁换线时优势明显,600mm卷的换卷时间与重量损耗更小,适合小批量多品种的柔性生产线。
使用与安装:精密制造的Zui后一公里
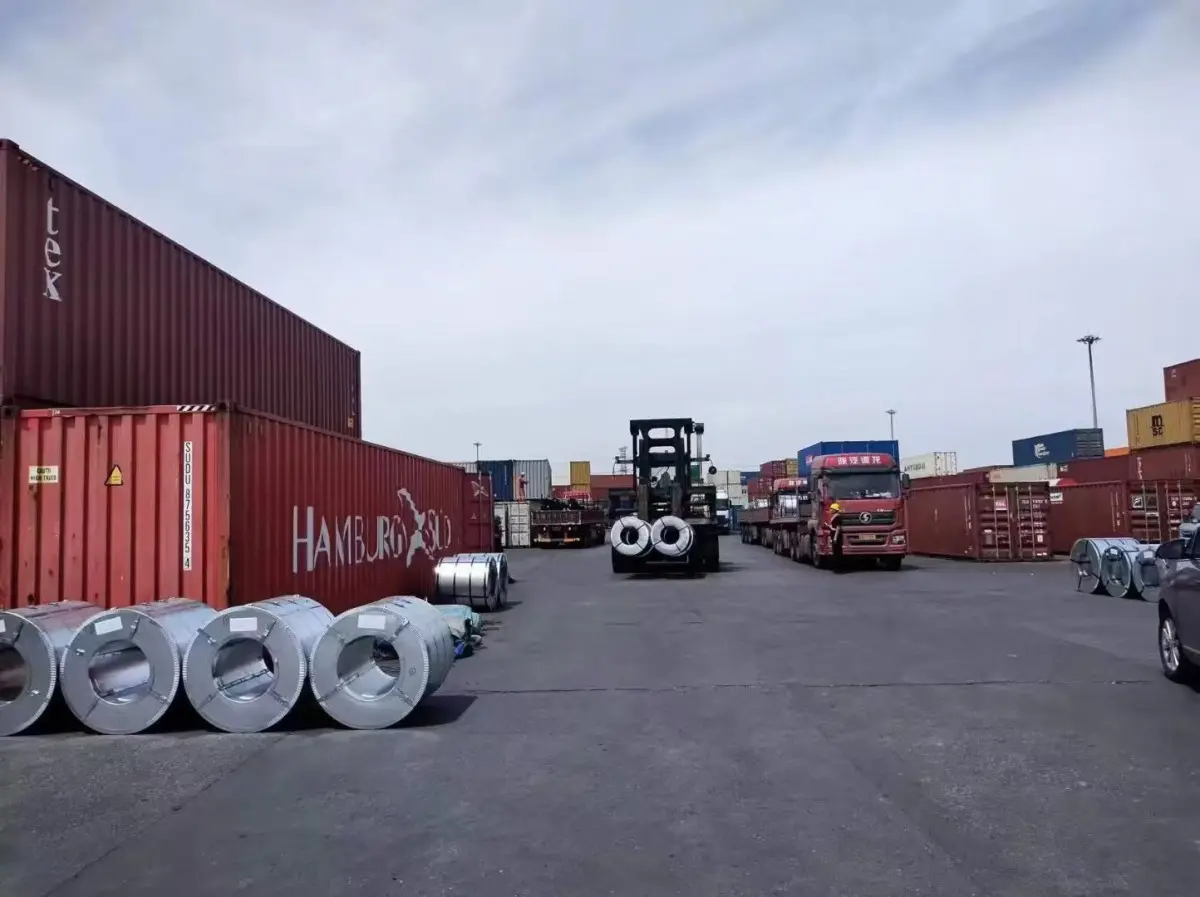
L T-2板卷的安装效果高度依赖储运与上机规范。材料到达生产线后,应存放在恒温恒湿环境中,温度控制在20±5℃,相对湿度不超过60%。镀锡层在温差波动下可能产生冷凝水,导致表面氧化或黑变,尤其是0.5g/m²的极薄镀层,其防护能力不足以抵抗持续潮气。开卷时,板卷的张力设定必须与矫平后的残余应力匹配——张力过大可能导致板卷在送料过程中产生横向拉伸形变,张力过小则无法消除板卷自身的自然弯曲,造成送料长度偏差。
冲压模具的间隙与表面光洁度需要与L T-2的硬度与镀层厚度协调。T50软料的冲裁间隙应比常规减薄5%~10%,以避免冲裁断面产生大量毛刺;T70硬料则需要增加模具间隙与冲裁角度,防止崩刃。镀锡层在冲压过程中会有一部分被模具刮削,形成锡粉,这些锡粉若滞留在模具表面,会划伤后续板卷。建议在模具表面喷涂低摩擦系数涂层,并配置自动吹气装置,及时清除冲压碎屑。对于0.14mm极薄材料,送料步进的累积误差必须控制在±0.02mm以内,这要求送料机使用高精度伺服电机与编码器反馈系统。
成品零件的后处理同样需要关注。冲压件边缘残留的镀锡层毛刺,可能影响装配紧密度或导致电弧放电。建议在冲压后增加一道振动去毛刺工艺,但时间不宜超过3分钟,否则会损伤镀锡层。对于需要焊接的部件,电镀锡层具有良好的可焊性,但焊接前的预热温度应低于锡的熔点(约232℃),避免镀层熔融流动形成焊瘤。我们的产品参数表中标注了每种硬度与厚度组合的推荐冲压速度、模具间隙以及去毛刺参数,这些数据来源于实际产线千次测试,值得直接引用而非自行摸索。