- 公司介绍
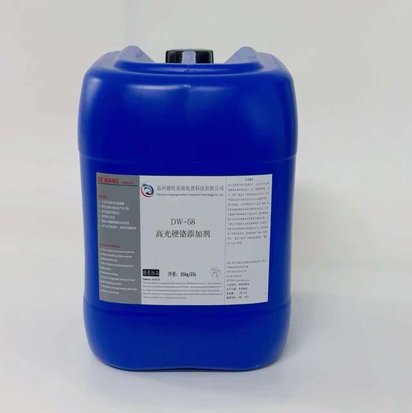
DW58 高光硬铬电镀添加剂 无氟硬铬高电流效率模具汽配耐磨
产品详情 更新时间:2026-09-28 品牌:其他 型号:DW-58 类型:光亮剂 有效物含量:99% 主要用途:增加电镀硬铬的光泽度和走位能力 外观:棕黄色液体 溶解性:水溶性好 参考用量:0.1-4毫升/升 产品储运:本品不属于危险运输品类,陆路、水路、航空运输均无特殊限制,按照普通化工液体货物规范运输即可。 包
55.00
库存 999
- 品牌:其他
- 型号:DW-58
- 类型:光亮剂
- 有效物含量:99%
- 主要用途:增加电镀硬铬的光泽度和走位能力
- 外观:棕黄色液体
- 溶解性:水溶性好
- 参考用量:0.1-4毫升/升
- 产品储运:本品不属于危险运输品类,陆路、水路、航空运输均无特殊限制,按照普通化工液体货物规范运输即可。
- 包装规格:25公斤/桶
- 别名:硬铬电镀光亮剂
- 货号:YGDD58
- 包装:桶装
- 品牌:德旺
- 生产厂家:温州德旺表面处理科技有限公司
产品简介
DW‑58 高光硬铬电镀添加剂,新一代无氟环保型工业硬铬电镀助剂,由温州德旺表面处理科技有限公司研发生产,摒弃传统含氟硬铬体系的氟硅酸、PFOS 受控物质,采用稀土有机络合催化技术,拥有高电流效率、宽光亮区间、镀层高光高硬度的特点。镀层维氏硬度可达 Hv1100 以上,可控网状微裂纹可以储存润滑介质,提升耐磨耐腐蚀性能;镀液深镀与覆盖能力优秀,复杂工件边角、深孔凹槽镀层均匀,低电流区不会发生基材腐蚀,适合汽配、液压、模具、航空航天零部件硬铬加工。
传统含氟硬铬添加剂存在废水氟超标、设备腐蚀严重、低区工件腐蚀起皮、出口受限、职业病风险高等诸多痛点,德旺 DW‑58 高光硬铬电镀添加剂作为替代方案,工艺窗口宽,抗参数波动能力强,在实现高效电镀的同时满足国内 GB21900 电镀标准以及欧美 RoHS、REACH 环保法规,兼顾生产效率、镀层品质与环保合规,适合规模化连续硬铬产线使用。
产品核心优势
1、电流效率高:阴极电流效率 23%‑29%,远高于普通硬铬工艺,电镀周期缩短 15‑20%,提升产能,降低能耗。 2、镀层性能优异:镜面光亮结晶细致,结合力牢固不易起皮脱落;镀层硬度 Hv≥1100;微裂纹可控 600‑1200 条 / 厘米,耐磨性、防腐性能突出。 3、深镀覆盖能力强:深孔、凹槽、边角复杂工件镀层均匀,无漏镀薄镀,低电流区域不会腐蚀工件基体与生产设备。 4、无氟环保合规:零氟、不含 PFOS,废水处理简单,规避环保处罚,满足内外贸订单检测要求。 5、降低综合生产成本:不腐蚀铅阳极、钛管、挂具,延长设备配件使用寿命;工件一次合格率提升,减少返工报废,综合成本下降 10‑15%。 6、工艺容错性好:温度、电流工艺窗口宽,参数波动不易批量出不良,降低对操作人员经验依赖,适合大批量量产。
标准工艺参数
表格
| 工艺项目 | 工艺范围 | 最佳工艺值 |
|---|---|---|
| 铬酐(CrO₃) | 220—300g/L | 250g/L |
| 硫酸(H₂SO₄) | 2—4g/L | 2.7g/L |
| 三价铬(Cr³⁺) | 2—5g/L | 2.5g/L |
| DW‑58 硬铬添加剂(开缸用量) | 20—30ml/L | 25ml/L |
| 阴极电流密度 | 30—80A/dm² | 60A/dm² |
| 镀液温度 | 55‑65℃ | 58℃ |
| 阴阳极面积比 | 1:2‑3 | 1:2.5 |
| 日常补加 | 每补加 1 公斤铬酐,同步补加 50 毫升添加剂 | 按需均衡补加 |
镀层沉积速度参考(最佳工艺条件)
表格
| 阴极电流密度(A/dm²) | 沉积速度(μm / 小时) |
|---|---|
| 30 | 20‑40 |
| 45 | 40‑60 |
| 60 | 60‑75 |
| 75 | 75‑90 |
镀液配制流程
1、槽体清洁与加水升温:彻底清洗镀槽,去除杂质油污残留;加入 2/3 容积去离子水,升温至 50℃,投入铬酐搅拌完全溶解。 2、定容补水:补加去离子水至规定工作体积。 3、成分检测调节:化验硫酸含量,调整硫酸至工艺范围。 4、添加核心助剂:按开缸量加入 DW‑58 高光硬铬电镀添加剂,充分搅拌混合均匀。 5、辅助助剂添加:按需投加铬雾抑制剂,抑制铬雾挥发。 6、镀液电解平衡:10A/dm² 电流电解 5‑6 小时,镀液稳定后即可投产。
日常维护与操作注意事项
1、水质管控:配槽、补水必须使用去离子水 / 蒸馏水,禁止自来水,避免钙镁氯离子污染镀液,造成针孔、发雾、硬度下降。 2、参数监控:管控温度、电流密度,禁止长期超温超电流;温度过高加速添加剂分解;温度偏低会导致不光亮、沉积慢。 3、药剂补加:每班定期化验铬酐、硫酸、三价铬;添加剂坚持少量多次,禁止一次性大量投加。 4、停机电解:停机静置超过 24 小时,复产前低电流电解 1‑2 小时,保障镀层外观稳定。 5、工件前处理:工件必须彻底除油、除锈、活化,前处理不良会直接造成镀层脱落、结合力不良。 6、设备要求:采用蛇形钛管控温,铁质器具不要接触镀液;定期清理阳极氧化层,保证导电均匀。 7、杂质管控:严防油污、金属杂质带入槽内,定期过滤净化镀液。 8、安全防护:作业佩戴耐酸防护用品,车间通风良好,配合铬雾抑制剂,做好安全生产。
传统含氟硬铬工艺对比总结
传统含氟硬铬工艺含有氟硅酸、PFOS,腐蚀性强。会腐蚀工件低区以及钛、铅设备,工件易起皮针孔,设备损耗大;废水氟处理成本高,存在环保罚款、外贸订单拒收风险,同时氟化氢气体危害工人健康;工艺窗口狭窄,生产稳定性差,目前属于淘汰工艺。
德旺 DW‑58 高光硬铬电镀添加剂无氟无 PFOS,工件结合力提升 30% 以上,镀液寿命更长,减少清缸频次;设备腐蚀小,维修更换成本低;车间毒害更低,兼顾环保、安全、产品良率。
适用工厂:汽配、模具、液压件、航空零部件、做外贸订单、正规电镀园区规模化生产企业。
技术服务与合作说明
德旺 DW‑58 高光硬铬电镀添加剂经过大量工厂量产验证,配套完整工艺技术资料,包含配槽方案、参数管控要点、生产维护指引。 可提供样品试样、远程工艺诊断、新开槽技术指导,针对不同工件给到电流温度实操建议,帮助工厂实现无氟硬铬工艺升级,降低环保风险,提升工件硬度耐磨性能。 需要样品申领、药剂报价、工艺技术咨询,欢迎在线咨询或来电洽谈,温州德旺表面处理科技有限公司期待与各大电镀生产企业开展合作共赢。
今天 15:33
商品详情页的标题应该如何优化?
如何让商品标题更符合SEO检索?
除了标题,还有哪些地方需要注意AI/SEO检索?